Welcher Bohrerdurchmesser sorgt für ein sauberes M5‑Gewinde? Sie sind Heimwerker oder Profi und unsicher — das kann zu ausgerissenen Flanken oder gebrochenen Gewindebohrern führen. Hier gibt es schnelle Werte, klare Arbeitsschritte und praktische Materialtipps.
Lesen Sie weiter, um Zeit zu sparen und Nacharbeit zu vermeiden: saubere, tragfähige Gewinde sind das Ziel. Zuerst die Schnellantwort zum m5 gewinde vorbohren: das Kernlochmaß und die einfache Formel zur Berechnung.
Auf einen Blick
- Kernloch für M5 (M5×0,8): 4,2 mm (Faustformel Dcore = Dnom − P).
- Üblicher Bohrer: 4,2 mm HSS (oder TiN-beschichtet); Durchgangsloch etwa 5,0–5,5 mm.
- Arbeitsfolge: anreißen/körnen → vorbohren (zweistufig z. B. 3,9–4,0 mm → 4,2 mm) → ansenken → Gewindeschneiden (Vorschnitt, Mittel, Fertig) mit Schmierung.
- Beim Schneiden: regelmäßig zurückdrehen zum Spanbrechen, kurze kontrollierte Umdrehungen, Spannmittel nutzen und Passung mit Schraube prüfen.
- Werkstoffhinweise: Edelstahl → HSS‑Co + langsame Drehzahl + Schneidöl; Aluminium → scharfes Werkzeug, höhere Drehzahl; dünnwandige Teile → Gewindeeinsätze (Helicoil/Keensert) statt geschnittenem Innengewinde.
Schnellantwort: Welcher Bohrungsdurchmesser zum m5 gewinde vorbohren?
Die kurze Antwort: Für ein metrisches Regelgewinde m5 gewinde vorbohren verwenden Sie als Kernloch üblicherweise 4,2 mm. Diese Zahl ergibt sich aus der Faustregel Nenndurchmesser minus Steigung und gilt für M5×0,8. Für die Normwerte und Praxisangaben verweisen Fachtabellen auf Kernloch 4,2 mm, die Sie als schnellen Richtwert nutzen.
Wenn Sie die Rechnung prüfen wollen, nutzen Sie die Formel Dcore = Dnom − P, die in Normen und technischen Übersichten erläutert ist. Bei abweichenden Steigungen (z. B. Feingewinde) ändern sich die Werte entsprechend, prüfen Sie dann die Tabelle oder die Normangaben.
Kernlochgrößen für metrische Regelgewinde – Tabelle und Beispiel für M5
Hier finden Sie eine kompakte Tabelle mit gängigen Werten für Regelgewinde. Nutzen Sie die Spalte „üblicher Bohrer“, um schnell das passende HSS‑Bohrermaß auszuwählen. Für Normreferenzen und ausführliche Tabellen siehe die DIN‑Auszüge in technischen Datenblättern.
| Gewinde | Steigung (mm) | Kernloch‑Ø (mm) | üblicher Bohrer | Hinweis Durchgangsloch |
|---|---|---|---|---|
| M3 | 0,50 | 2,5 | 2,5 HSS | 4,0–4,2 mm |
| M4 | 0,70 | 3,3 | 3,3 HSS | 4,5–4,7 mm |
| M5 | 0,80 | 4,2 | 4,2 HSS / TiN | 5,0–5,5 mm |
| M6 | 1,00 | 5,0 | 5,0 HSS | 6,5–6,8 mm |
| M8 | 1,25 | 6,8 | 6,8 HSS | 8,5–9,0 mm |
| M10 | 1,50 | 8,5 | 8,5 HSS | 11,0–11,5 mm |
Normtabellen liefern zumeist Spannweiten für Kerndurchmesser und Durchgangsbohrungen. Prüfen Sie bei Genauigkeitsanforderungen die Herstellerdatenblätter oder Normauszüge wie in der ausführlichen Gewindetabelle von DIN 13/ISO‑Tabellen.
Wie bohrt und schneidet man ein Innengewinde richtig? Praxisanleitung (Beispiel M5)
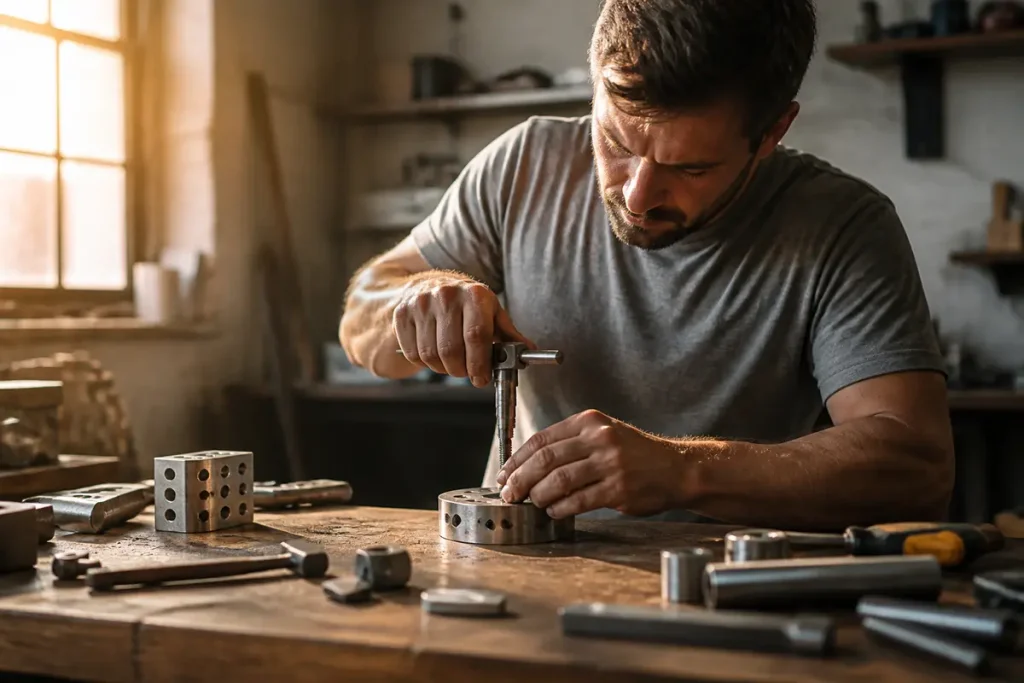
Kurzbeschreibung des Ablaufs: markieren und zentrieren, vorbohren auf 4,2 mm, ansenken, Gewindeschneiden in Stufen und nachbearbeiten. Nutzen Sie Spannmittel und passende Schmierung je nach Werkstoff.
Vorbereiten: markieren, körnen und sicher spannen
Markieren Sie die Bohrstelle exakt und körnen Sie mit einem Körner, damit der Bohrer nicht wegläuft. Spannen Sie das Werkstück sicher im Schraubstock oder auf der Bohrmaschine. Prüfen Sie die Ausrichtung; kleine Schräglagen erzeugen sofort schiefe Gewinde, besonders bei M5. Führen Sie eine Probebohrung auf Reststück durch, wenn Unsicherheit besteht.
Bohren: Bohrertyp, Führungen und empfohlene Technik
Verwenden Sie einen scharfen Spiralbohrer HSS oder beschichteten Bohrer für bessere Standzeit. Bohren Sie langsam und gleichmäßig, nutzen Sie Kühlmittel bei Stahl und Edelstahl. Setzen Sie vor dem Kernloch einen Zentrierbohrer oder Bohrführung ein, um Rundlauf und Position zu sichern. Achten Sie auf saubere Spanabfuhr.
Gewindeschneiden (Handgewindebohrer): Reihenfolge, Rückdrehen und Schmierung
Nutzen Sie die Dreiteilung: Vorschneider (taper), Mittel‑/Durchschneider, Fertigschneider. Schmieren Sie beim Schneiden mit geeignetem Schneidöl, besonders in Stahl und Edelstahl. Schneiden Sie mit kurzen, kontrollierten Umdrehungen, drehen Sie regelmäßig ein Viertel bis halbes Umdrehung zurück, um Späne zu brechen und den Tap zu reinigen. Prüfen Sie zwischendurch die Passung mit der Schraube.
Praktischer Tipp für Heimwerker: zweistufiges Vorbohren zur besseren Zentrierung
Bei Handarbeit empfiehlt sich zuerst ein kleines Führungsloch (z. B. 3,9–4,0 mm), dann exakt auf 4,2 mm nachbohren. Diese Methode verbessert die Zentrierung und reduziert Bruchrisiko des Gewindebohrers. Entgraten Sie die Bohrung vor dem Gewindeschneiden leicht, damit der Tap sauber ansetzt.
Besonderheiten und Lösungen nach Werkstoff: Edelstahl, Aluminium, dünnwandige Teile
Werkstoffwahl bestimmt Bohrerschärfe, Schnittgeschwindigkeit und Schmierstoff. Passen Sie Vorgehen an: langsameres Bohren und stärkeres Schmieren bei harten Werkstoffen, geringere Eingriffe bei weichen Materialien.
Edelstahl und harte Werkstoffe: langsamer bohren und passendes Werkzeug
Bei Edelstahl nutzen Sie HSS‑Co oder beschichtete Bohrer, geringe Drehzahlen und reichlich Schneidöl. Bohren Sie zügig, aber ohne übermäßigen Vorschub, um Überhitzung und Ausglühen zu vermeiden. Beim Gewindeschneiden setzen Sie kräftige, aber kontrollierte Züge an, um Tapbruch zu vermeiden.
Aluminium und weiche Werkstoffe: Spanverhalten, Schmiermittel und Schnittgeschwindigkeit
In Aluminium bilden sich zähe Späne. Arbeiten Sie mit höheren Drehzahlen und geringerer Vorschubkraft, verwenden Sie Trinköl oder leichtes Schneidöl sparsam, und reinigen Sie die Späne häufig. Ein scharfes Werkzeug verhindert Ausrisse und verstopfte Spannutzen.
Dünnwandige Bauteile: Alternativen zum geschnittenen Innengewinde (Gewindeeinsatz, Nietgewinde)
Bei dünnen Wänden reicht Material für Flanken oft nicht aus. Verwenden Sie Gewindeeinsätze (Helicoil, Keensert) oder Nietgewinde‑Systeme, wenn die Wandstärke zu gering ist. Diese Lösungen verbessern Tragfähigkeit und vermeiden Ausreißen.
Fehleranalyse und Reparatur: verklemmter Gewindebohrer, ausgerissene Flanken und Gewindereparatur
Bei verklemmtem Tap drehen Sie vorsichtig zurück und nutzen gegebenenfalls Schmierstoff. Ausgerissene Flanken reparieren Sie mit Einsatzmuttern oder Helicoil. Dokumentieren Sie Ursache (falsches Kernloch, zu hohe Belastung) und prüfen Sie Material und Verfahren, bevor Sie erneut schneiden.