Wussten Sie, dass falsches Vorbohren die häufigste Ursache für locker sitzende Einsätze ist? Beim gewindeeinsatz m8 vorbohren geht es nicht nur um ein Maß, sondern um Typ, Werkstoff und Passung.
Ich zeige Ihnen kurz die passenden Vorbohr‑Ø, die richtige Tiefe, Werkzeuge und praxisnahe Fehlervermeidung. So vermeiden Sie Nacharbeit und sparen Zeit. Kurzantwort vorab: Kernloch M8 = 6,8 mm; typische Aufnahmebohrung für HeliCoil ≈ 12,4 mm.
Auf einen Blick
- Kernloch für M8-Gewinde: 6,8 mm; Aufnahmebohrung für Draht‑Gewindeeinsatz (HeliCoil) typ. ≈ 12,4 mm — Herstellerdaten prüfen.
- Einpress-/Massiveinsätze: typische Aufnahme‑Ø 10,25–14,3 mm; Nietmuttern (Dünnblech) ≈ 9–11 mm; Kunststoff‑Inserts projektabhängig (IMTEC).
- Arbeitsfolge: markieren → bohren (ca. 1,5–2 mm tiefer als Insertlänge) → entgraten/ansenken → Gewinde schneiden/Insert montieren → Kontrolle.
- Werkzeuge/Einstellungen: hochwertige HSS(HSS‑E/Kobalt)-Bohrer, passende Gewindebohrer, Schneidöl, Drehzahl reduzieren bei harten Werkstoffen, Kühlung bei Edelstahl.
- Prüfung & Fehlerbehebung: Mustereinbau und Messung (Gewindegrenzdorn/Lehre); bei zu kleinem Loch stufenweise aufbohren, bei zu großem Loch größeres Insert oder Reparaturset; immer Datenblatt konsultieren.
Kurzantwort: Welcher Bohrer für Gewindeeinsatz M8?
gewindeeinsatz m8 vorbohren kann zwei Dinge bedeuten: Entweder bohren Sie das Kernloch zum M8-Gewinde schneiden (dann 6,8 mm) oder Sie bereiten ein Aufnahmeloch für einen Gewindeeinsatz vor (dann variiert der Wert). Für Drahtgewindeeinsätze (HeliCoil) liegt das Aufnahmebohrmaß häufig deutlich größer, typischer Referenzwert für bestimmte M8‑Typen: ≈ 12,4 mm, für Einpress‑/Massiveinsätze sind Werte zwischen 10,25 mm und 14,3 mm möglich. Prüfen Sie immer das Datenblatt des gewählten Systems, etwa die Herstellerangaben zu HeliCoil oder Einpressinserts.
Wenn Sie ein M8‑Gewinde normal schneiden wollen, bohren Sie 6,8 mm. Wenn Sie einen Insert einsetzen, messen Sie den Außendurchmesser des Inserts oder folgen Sie dem Herstellerblatt des Systems.
Tabelle: Bohr-Ø für Gewindeeinsätze nach Typ und Grundmaterial
Die richtige Bohrgröße hängt vom Einsatztyp und vom Grundmaterial ab. Die Tabelle fasst typische Startwerte zusammen; nutzten Sie sie als Schnellreferenz und prüfen Sie danach das spezifische Produktblatt.
| System | Material | Aufnahme‑Bohr‑Ø (typ.) | Hinweis |
|---|---|---|---|
| HeliCoil (Draht) | Stahl/Aluminium | ≈ 12,4 mm | Herstellertabellen beachten, Gewindeschneiden nötig |
| Einpress‑/Massiveinsatz | Stahl/Alu/Guss | 10,25–14,3 mm | Typabhängig, Presspassung beachten |
| Nietmutter / Blindniet | Dünnblech | ≈ 9,0–11,0 mm | Produktdatenblatt prüfen |
| Umspritz/IMTEC | Kunststoff | projektabhängig | Form- und Werkstoffparameter wichtig |
Wie ermittle ich das richtige Bohrmaß, wenn Herstellerangaben fehlen?
Messen Sie den Außendurchmesser des Inserts und bestimmen Sie die erforderliche Presspassung oder Aufnahmegeometrie. Wenn Sie nur das Zielgewinde kennen, unterscheiden Sie Kernloch (für Gewindeschneiden, M8 → 6,8 mm) und Insert‑Aufnahme. Ziehen Sie bei Unsicherheit ein Muster‑Insert ein oder verwenden Sie ein Herstellerset. Normtabellen (z. B. Hersteller‑PDFs) helfen, siehe HeliCoil‑Datenblatt.
Drahtgewindeeinsatz (Helicoil): typisches Aufnahmebohrmaß je Material
HeliCoil‑Angaben differieren nach Insertlänge und Steigung; ein oft genannter Referenzwert für bestimmte M8‑Systeme ist 12,4 mm. Bohren und schneiden Sie das Aufnahmegewinde nach Vorlage und nutzen Sie Schneidöl bei Aluminium oder Stahl. Details und Tabellen liefert der Hersteller, etwa im HeliCoil‑Datenblatt von Böllhoff.
Massive Einpress-Gewindeeinsätze: welches Bohrloch ist nötig?
Massive Einsätze benötigen ein genaues Maß nach Außendurchmesser der Hülse minus Pressspiel. Werte reichen typischerweise von 10,25 mm bis 14,3 mm. Spannen Sie das Werkstück sicher und prüfen Sie nach dem Bohren die Passung mit einem Mess‑Insert oder einer Lehre.
Nietmutter und Blindniet: Bohrmaß für dünnwandige Bauteile
Für Dünnbleche verwenden Sie spezielle Nietmuttern; Bohrlöcher liegen oft im Bereich 9–11 mm. Wählen Sie das Maß nach Produktfamilie und Blechdicke. Setzen Sie Nietmutterwerkzeuge gemäß Anleitung ein, um Flanschverformung zu vermeiden.
Gewindeeinsätze für Kunststoffe: spezielles Vorgehen und Bohrmaß
Für Kunststoffe sind Umspritz‑Inserts oder Formeinsätze sinnvoll. Das Bohrmaß ist projektspezifisch und hängt von Wandstärke, Kunststofftyp und Umspritzprozess ab. Nutzen Sie Herstellerhinweise wie die IMTEC‑Dokumentation von Böllhoff, um Temperatur- und Lageanforderungen zu erfüllen.
Schritt-für-Schritt: Bohrung, Gewindeschneiden und Einsatzmontage
Die Reihenfolge: präzise markieren → Bohren → entgraten/ansenken → Gewinde schneiden oder Aufnahmegewinde fertigen → Insert montieren → Kontrolle. Halten Sie Werkzeugliste und Drehzahlen bereit.
Praxis-Tipps aus der Werkstatt, die Hersteller oft nicht nennen
Sichern Sie das Bauteil mit weichen Backen, arbeiten Sie in Stufen bei großen Ø und reinigen Sie Späne gründlich vor dem Einbau. Testen Sie zuerst an einem Musterteil und markieren Sie die Bohrtiefe mit Klebeband am Bohrer.
Welche Werkzeuge, Bohrer und Gewindebohrer werden benötigt?
Nutzen Sie hochwertige HSS(HSS‑E/Kobalt) Spiralbohrer, entsprechend den Materialanforderungen. Für Aufnahmegewinde verwenden Sie die vom Hersteller empfohlenen Gewindebohrer. Halten Sie Senker, Gewindeschneider, Drehmomentschlüssel und gegebenenfalls Einbauwerkzeuge für HeliCoil bereit.
Aufnahmeloch bohren: Tiefe, Drehzahl und Kühlung korrekt einstellen
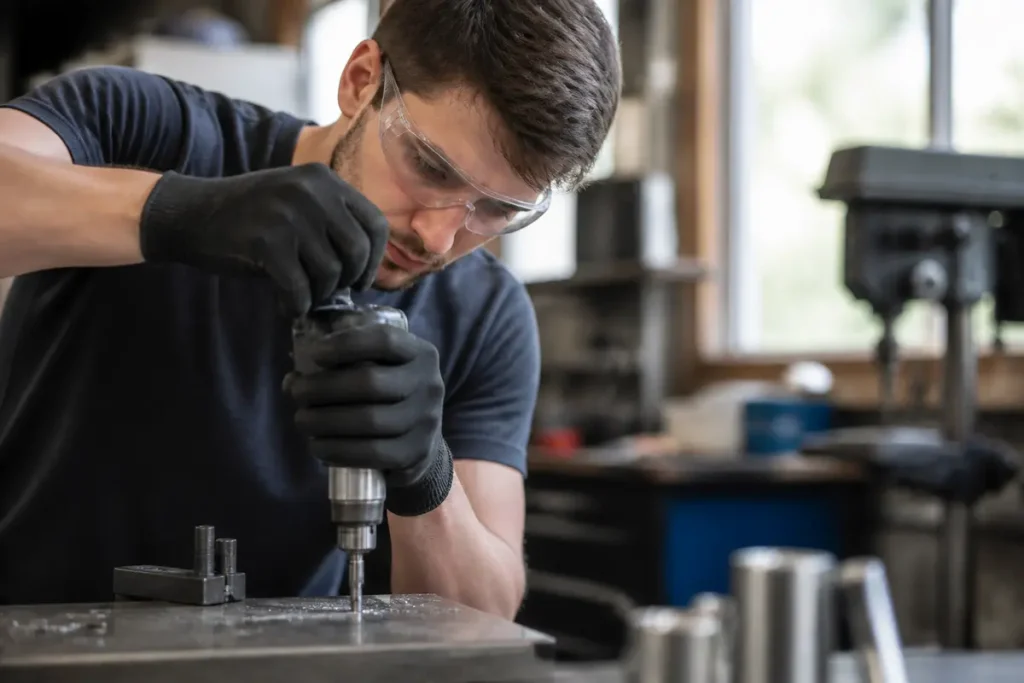
Bohrtiefe: etwa 1,5–2 mm tiefer als Insertlänge. Reduzieren Sie Drehzahl bei harten Werkstoffen, verwenden Sie Schneidöl bei Aluminium oder Stahl und kühlen Sie bei Edelstahl. Bohren Sie rechtwinklig und mit konstantem Vorschub.
Ansenken: Wann nötig und welche Fasenmaße sind empfehlenswert?
Senkungen erleichtern das Ansätzen des Gewindebohrers und verhindern Ausrisse. Für M8‑Vorbohrungen genügt eine kleine 90°‑Fase, die leicht größer als der Nenndurchmesser ist.
Gewinde schneiden vs. Aufnahmegewinde herstellen — wann welche Methode?
Schneiden Sie ein Gewinde, wenn Sie direkt eine Schraube verwenden. Erstellen Sie ein Aufnahmegewinde, wenn ein Insert vorgesehen ist (z. B. HeliCoil benötigt ein Aufnahmegewinde nach Tabellen). Folgen Sie dem jeweiligen Einbauverfahren.
Einsatz montieren: richtig einsetzen und dauerhaft sichern
Montieren Sie HeliCoil mit Einschraubwerkzeug und brechen Sie den Ankerzapfen ab. Für Einpress‑Inserts pressen Sie kontrolliert mit definiertem Kraftschluss. Bei Bedarf sichern Sie mit geeignetem Klebstoff.
Checkliste (druckbar): Entscheidungshilfe für Bohrer- und Gewindeeinsatzwahl
- Gewindetyp und Steigung identifizieren
- Insert‑Typ wählen (HeliCoil / Einpress / Nietmutter)
- Herstellerdatenblatt prüfen
- Bohrer‑Ø und Tiefe markieren
- Mustereinbau durchführen
Ergebnis prüfen: Messen, Toleranzkontrolle und Fehleranalyse
Prüfen Sie Gewindegang, Sitztiefe und Spielfreiheit mit Messlehren oder Gewindegrenzdorn. Bei Spiel oder falschem Sitz: Bohrloch prüfen, Insert‑Typ anpassen oder Reparaturset verwenden.
Schnelllösungen: Was tun bei falscher Bohrgröße oder beschädigtem Gewinde?
Wenn das Bohrloch zu klein ist, weiten Sie es stufenweise und prüfen Sie erneut. Bei zu großem Loch nutzen Sie ein größeres Insert oder Reparatursets (HeliCoil‑Reparatur). Bei beschädigtem Gewinde bohren Sie auf und setzen einen passenden Insert oder eine Einpressbuchse ein. Dokumentieren Sie Maßabweichungen und konsultieren Sie das Herstellerblatt zur tragfähigen Reparaturoption.
Weitere technische Referenzen und Herstellerangaben finden Sie in den HeliCoil‑Unterlagen von Böllhoff, der IMTEC‑Dokumentation für Kunststoffinserts und in allgemeinen Übersichten zu Gewindeeinsätzen auf Wikipedia.
HeliCoil Datenblatt IMTEC Gewindeeinsätze Wikipedia: Gewindeeinsatz